


A 3D printerisNevar veikt peldošus slāņus. Katram 3D objekta slānim zem tā ir nepieciešams kaut kas stabils. Smagums velk karstus sveķus vai kvēldiegu uz leju. Ja nav atbalsta, sveķi nokrīt un zaudē savu formu. Kad 3D printeris mēģina izdrukāt gaisā, sveķi sag un saliecas. Dzesēšanas fani palīdz sveķiem ātri ātri kļūt. Bet, ja nav atbalsta, sveķi nevar palikt tur, kur vajadzētu. Pārkari un tilti ir grūti 3D printerim. Viņiem ir nepieciešams atbalsts, lai sveķi būtu vienmērīgi. Veidotāji izmanto atbalsta struktūras, lai sveķiem uz īsu laiku piešķirtu bāzi. 45 grādu noteikums palīdz cilvēkiem noformēt 3D izdrukas, lai sveķi būtu spēcīgi.
- 3D printeri padara objektus vienu slāni vienlaikus ar sveķiem vai kvēldiegu.
- Smagums liek sveķiem nokrist, ja zem tā nav cieta slāņa.
- Fani dzesēšana ātri sacietē sveķus, bet sveķi neizdodas bez atbalsta.
- Pārkari un tiltiem ir nepieciešams atbalsts, tāpēc sveķi nenokrīt.
Galvenie paņēmieni
- 3D printeriem ir nepieciešams katrs slānis, lai sēdētu uz kaut kā cieta. Smagums nolaižas mīksto materiālu. Peldošie slāņi var sagraut vai nokrist, ja tie netiek atbalstīti.
- Laba slāņa adhēzija un pareizā temperatūra saglabā izdrukas spēcīgas. Tas aptur plaisas, lobīšanos vai sabrukumu no notikumiem.
- Atbalsta struktūras, piemēram, režģi vai pārtraukšanas formas, palīdz noturēt pārkares. Viņi arī palīdz ar tiltiem un peldošiem caurumiem drukāšanas laikā.
- Modeļu izgatavošana ar pārkari, kas ir mazāki par 45 grādiem, daudz palīdz. Viedo formu izmantošana nozīmē, ka jums ir nepieciešams mazāk atbalsta un iegūt labākas izdrukas.
- Dažādi 3D printeri izmanto dažāda veida balstus. SLA printeri izmanto plānus balstus, kurus ir viegli noņemt. FDM printeri izmanto biezākus balstus, kas var atstāt neapstrādātas vietas.
3D printera slāņa pamati
Slāņa saķere
Slāņa saķere nozīmē, cik labi katrs slānis pieliekas zemāk redzamajam. 3D printeris izmanto daudzus materiālus. Katrs materiāls saista savā veidā. Laba saķere uztur objektu stipru un apstājas plaisas. Slikta saķere var likt slāņiem mizot vai pārtraukt. Zemāk esošajā tabulā ir uzskaitīti materiāli un tas, kā tie pielīp:
|
Materiāla tips |
Piemēri |
Galvenās īpašības, kas ietekmē slāņa saķeri un lietošanas gadījumus |
|---|---|---|
|
Plastmasa |
PLA, abs, neilons |
Neilons labi pielīp un ir grūts; ABS ir nepieciešams siltums, lai pārtrauktu deformāciju |
|
Metāli |
Titāns, nerūsējošais tērauds, alumīnijs |
Ļoti stiprs un grūts; Izmanto cietām detaļām |
|
Keramika |
Dažādi keramikas materiāli |
Apstrādā siltumu un ir drošs ķermenim |
|
Sveķi |
SLA/DLP sveķi |
Veido gludas detaļas un sīkas detaļas |
|
Kompozītmateriāli |
Plastmasa + oglekļa/stikla šķiedras |
Spēcīgs un viegls |
Slāņa adhēzija mainās ar drukas temperatūru, slāņa augstumu un ātrumu. Piemēram, ABS ir vajadzīga karsta gulta, lai pieliptu, bet neilons pati par sevi pielīp. Laba saķere palīdz 3D printerim padarīt objektus, kas ilgst.
Gravitācijas ietekme
Smagums ir svarīgs 3D drukāšanā. Kad printeris pievieno jaunu slāni, materiāls joprojām ir mīksts. Smagums velk kvēldiegu uz leju. Tas var padarīt to sag, ja nav atbalsta. Printerim jāpārliecinās, ka katram slānim ir stabila pamatne. Ja printeris izdrukā gaisā, gravitācija liek kvēldiegam nokrist un zaudēt formu.
- Smagums veido kvēldiegu, kad tas iznāk.
- Tas palīdz nospiest slāņus kopā un liek tiem pielīmēt.
- Smagums var izraisīt arī deformāciju, kad slāņi atdziest.
- Pārkari un tiltiem ir nepieciešams atbalsts, jo gravitācija tos novelk.
- 3D printeris izmanto fanus, lai ātri sacietētu kvēldiegu. Bet gravitācija vienmēr ietekmē to, kā slāņi nokārtojas. Printerim ir jāsabalansē ātrums, siltums un slāņa augstums labām izdrukām.
Peldoša caurumu problēma
Peldošie caurumi ir liela problēma 3D drukāšanā. Šie caurumi atrodas objekta vidū, un tam nav nekā zem tiem. 3D printeris būvē objektus pa vienu slāni vienlaikus. Katram jaunam slānim ir nepieciešams kaut kas zem tā. Peldošie caurumi pārkāpj šo noteikumu un atstāj tukšas vietas.
- Peldošie caurumi ir caurumi, kas izgatavoti gaisā bez atbalsta.
- Katram slānim ir nepieciešams atbalsts no apakšas, tāpēc peldošie caurumi ir grūti.
- Printeriem ir jāizvairās no spraugām gaisā, ko lielākā daļa nevar iztikt bez palīdzības.
- Daži dizaineri izmanto formas, lai lēnām izveidotu caurumu, slāni pa slāni, bez atbalsta.
- Apļveida caurumus bez atbalsta nevar tieši izdrukāt; Atbalsts prasa vairāk laika un izmaksas.
- Peldošajiem caurumiem ir nepieciešams gudrs dizains vai īpaši drukāšanas veidi. Printeris var izmantot balstus vai mainīt cauruma formu, lai to izdrukātu. Arī pārkari un tilti, kas garāki par 10 mm vai ir stāvāki par 45 grādiem, ir nepieciešams arī atbalsts, tāpat kā peldošie caurumi.
- Padoms:Dizaineri var pārbaudīt savu 3D printeri, drukājot pārkares dažādos leņķos, lai atrastu labākos savas mašīnas iestatījumus.
Slāņa atdalīšana un drukas kļūmes
Slāņi
Nogalušie slāņi parādās, kad 3D printeris izgatavo tiltus vai pārkares bez pietiekama atbalsta. Kvēldiegs ir mīksts tūlīt pēc tā iznākšanas. Smagums to velk uz leju, tāpēc tas sagrauj. Tas notiek, ja plaisa starp balstiem ir pārāk liela. Tas notiek arī tad, ja printeris nevar mazināt plaisu. Nogalušie slāņi izjauc drukas formu un padara virsmu bedrainu.
|
Aspekts |
Paskaidrojums |
|---|---|
|
Sagging biežums |
Nogalušās slāņi notiek daudz pārkaru laikā vai pārkares laikā. Tas ir ierasts, ja spraugas ir 1-3 cm vai lielākas nekā tas, ar ko printeris var apstrādāt. |
|
Galvenie veicinošie faktori |
- Pārāk daudz siltuma padara kvēldiegu sag |
|
Stratēģijas seku mazināšanai |
- Pievienojiet balstus zem tiltiem |
|
Papildu piezīmes |
Katrs printeris un materiāls var apstrādāt dažādus tilta garumus. Pārbaude ar dažādām nepilnībām palīdz atrast labāko izmēru. |
Piezīme:Jūs varat salabot sagging slāņus, mainot printera iestatījumus un pievienojot balstus. Izmēģiniet dažādus spraugas izmērus, lai redzētu, kas vislabāk der jūsu printerim.
Slikta saķere
Slikta saķere nozīmē, ka slāņi neievēro labi. Kad tas notiek, jūs redzat mizu, plaisas vai rupjas vietas. Šīs problēmas rodas no nepareizas temperatūras, mitruma vai mašīnas iestatījumiem. Gaisa un telpas apstākļiem ir liela nozīme slāņa pielīmēšanai un veiksmei.
- Slāņi var atdalīties, piemēram, grāmatu lapas, kas nepaliks slēgtas.
- Plaisas vai šķelšanās bieži parādās augšējos slāņos.
- Virsma var izskatīties raupja vai nevienmērīga, ja slāņi nepievienojas labi.
|
Vides faktors |
Ideāls diapazons |
Riska zona |
Ietekme uz saķeri un slāņa kļūmēm |
|---|---|---|---|
|
Gaisa temperatūra |
65-85 grāds F |
<50°F or >95 grāds F |
Aukstais gaiss (<50°F) makes layers stick less, causes more peeling, cracks, and bubbles |
|
Virsmas temperatūra |
70-90 grāds F |
<60°F |
Aukstās virsmas var kļūt slapjas, slazdot ūdeni un likt slāņiem pielīmēt sliktāk |
|
Relatīvais mitrums |
<75% |
>85% |
Mitrs gaiss palēnina žāvēšanu, padara slāņus vājāku un izraisa vairāk neveiksmju |
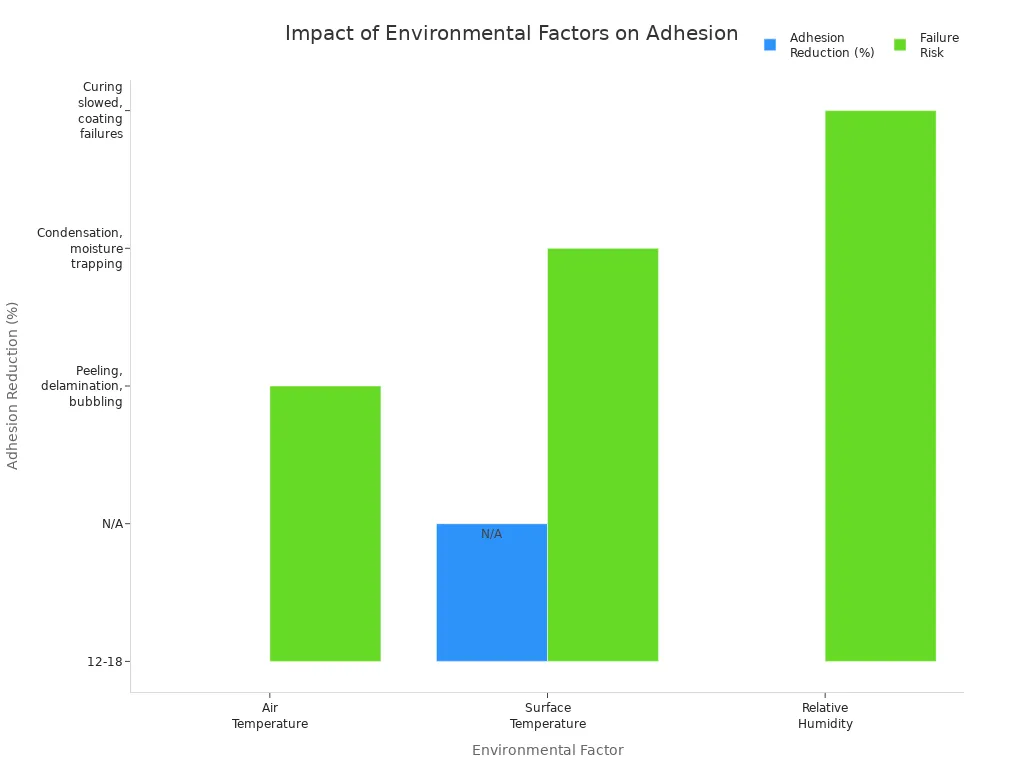
Lielas temperatūras izmaiņas liek drukāt un sarukt. Tas vājina saiti un izraisa plaisas vai caurumus. Mitrs gaiss un ūdens var padarīt līmi vāju un izraisīt pelējumu. Veidotāji saka, lai istaba būtu 65–85 grādu F un mitrums-35%-55%. Ātra temperatūras izmaiņas liek izdrukām neizdoties biežāk.
Drukāt sabrukumu
Drukas sabrukums ir ļoti slikta problēma. Ja slāņi neievēro, visa drukāšana var sabrukt. Tas sākas, kad slāņi ir vāji vai sadalīti. Ja nav pietiekami daudz atbalsta vai iestatījumi ir nepareizi, slāņi zaudē saķeri. Print var sabrukt vidū, atstājot trūkstošus gabalus vai salauztu detaļu kaudzi.
- Drukāt sabrukuma vidējo drukāšanu: nepietiekams atbalsts vai slikts atbalsta iestatījums var likt modelim kristies vai zaudēt detaļas drukāšanas laikā.
- Slānis Delaminācija: slāņi sadalās, kad apakšā nav pietiekami daudz gaismas, pārāk daudz sacietēšanas vai printeris pārvietojas pārāk ātri.
- Vāja slāņa savienošana: nepietiekams vai nepareizs iestatījums padara slāņus vājus un izraisa drukas neizdošanos.
- Slāņa atdalīšana notiek, ja slāņi nav labi sasaistīti. Nepietiekami sajaukšanās, karstas un aukstas vietas, un palikušais stress var padarīt slāņus vājus. Šīs problēmas izraisa slāņu sadalīšanos un drukas sabrukumu. Veidotāji izmanto īpašus materiālus un kontrolē siltumu, lai to apturētu. Laba sacietēšana un spēcīgas slēdzenes palīdz saglabāt iespiedumu formā un pārtraukt sabrukumu.
Padoms:Vadītāji var saglabāt izdrukas stipras, izmantojot līmi, kas paredzēta temperatūras maiņai un atstāšanas vietu paplašināšanai. Vērojot laika apstākļus un uzturot lietas sausas drukas laikā, arī palīdz apturēt slāņus sadalīšanos vai sabrukšanu.
Risinājumi peldošiem slāņiem
Atbalstīt struktūras
Atbalsta struktūras pārtrauc peldošo slāņa problēmas 3D drukāšanā. Viņi katram jaunajam slānim piešķir stabilu pamatni. Tas neļauj kvēldiegam nokrist vai sagging. Makeriem atbalsta saņemšanai izmanto režģa vai zigzaga formas. Šie modeļi ir spēcīgi un viegli noņemami. Atbalsta blīvuma iestatīšana 40% ietaupa materiālu un saglabā izdrukas spēcīgus. Atbrīvojošos balstus ātri noņem un aizsargā trauslas detaļas. Z-GAP mainīšana palīdz noņemt balstus, nekaitējot modelim. Modeļa pagriešana var samazināt pārkares un peldošos slāņus. Tas nozīmē, ka ir nepieciešams mazāks papildu atbalsts. Lielu priekšmetu drukāšana ar mazāk atbalsta ietaupa materiālu un darbu. Sarežģītas detaļas ar daudzām balstiem prasa ilgāku laiku. Viņiem ir nepieciešama arī vairāk tīrīšanas pēc drukāšanas.
|
Atbalsta tips |
Izturība |
Noņemšanas vienkāršība |
Labākais lietošanas gadījums |
|---|---|---|---|
|
Lakta |
Augsts |
Mērens |
Pārkari, tilti |
|
Zigzag |
Vidējs |
Viegls |
Peldoši slāņi |
|
Izlauzšanās |
Vidējs |
Ļoti viegli |
Delikātas iezīmes |
|
Koks |
Zems |
Viegls |
Minimāli kontaktpunkti |
Padoms:Pagrieziet modeli, lai samazinātu pārkari. Izmantojiet pārtrauktu balstu trauslām vietām.
Slicer iestatījumi
Slicer programmatūra palīdz novērst peldošu slāņa problēmas, mainot drukas iestatījumus. Palēnināšanās pie pārkares stūriem izdrukas izskatās labāk. Zemāks paātrinājums saglabā stūru asus un pārstāj zvana. Plašākas līnijas uz pārkarēm padara apakšējo gludāku. Pirmkārt, drukāšana ārpus malām mazās salās palīdz dzesēt un saglabā izdrukas vienmērīgas. Koncentriskie papildinformācijas modeļi aiztur apakšējos slāņus un izkliedē siltumu. Sagriešanas programmatūra atrod pārkares un maina sienas ātrumu. Tas palīdz tiltiem un pārtrauc sagging. Mainot slāņa augstumu, slīpumi ir stabili un atvieglo tiltu. Trauku līnijas iestatījumi kontrolē, kā kvēldiegs stiepjas starp balstiem. Tas padara neatbalstītas detaļas labāk. Sievu fiksācijas apturēšanas kļūdas, kas izraisa peldošus slāņus. Viņi arī noņem caurumus virs gaisa un liek izdrukām darboties labāk.
Veidotājiem vajadzētu palēnināt pārkares drukāšanu un jāmaina papildinstalācijas modeļi, lai iegūtu labākus tiltus.
Dizaina padomi
Viedās dizaina izvēles palīdz samazināt atbalsta vajadzības un peldošās slāņa problēmas. Detaļu pagriešana, lai pārkare būtu zem 45 grādiem, nozīmē, ka ir nepieciešams mazāks atbalsts. 45 grādu šampaniešu izmantošana asu stūru vietā palīdz tiltiem un padara izdrukas stiprākas. Asaras caurumi tur sevi un nav nepieciešami atbalstu virs gaisa. Lielu modeļu sadalīšana mazākās daļās atvieglo drukāšanu un izmanto mazāku atbalstu. 30 grādu /30 grādu slīpums pazemina atbalstu un padara virsmas labākas. Atstājot 2,5 mm vietas ap balstiem, palīdz tos noņemt. Tīras pārtraukumi veic plānas pārtraukuma pazīmes (0,2 līdz 0,5 mm). Bēgšanas caurumu pievienošana slēgtās telpās palīdz atbrīvoties no balstiem. Koku balsti izmanto mazāk materiāla, un tos ir viegli noņemt. Izšķīdināmi atbalstu labi darbojas ar divkāršo ekstrūzijas printeriem. AI sagriešanas rīki var izvēlēties labākās atbalsta vietas un zemākas problēmas.
|
Projektēšanas prakse |
Labums |
|---|---|
|
Chamfers ar 45 grādiem |
Mazāks atbalsts, labāka tilta |
|
Asaras caurumi |
Izvairieties no caurumiem virs gaisa |
|
Sadalīt modeļus |
Vieglāk drukāt, mazāk problēmu |
|
Koku atbalsts |
Mazāk materiāla, ērta noņemšana |
Dizaineriem vajadzētu izmēģināt dažādus veidus, kā pagriezt modeļus un izmantot atbalstu. Tas palīdz atrast vislabāko viņu modeļa plānu un sagriešanas programmatūru.
3D drukas tehnoloģiju salīdzinājums
FDM pret SLA
FDM un SLA ir divi izplatīti 3D drukas veidi. FDM printeri izkausē plastmasas kvēldiegu, lai objekti būtu slānis pa slāni. SLA printeri izmanto šķidros sveķus, kas sacietē ar gaismu. Katram tipam ir labi un slikti punkti drukāšanas formām bez atbalsta.
FDM printeri var izdrukāt pārkari līdz aptuveni 45 grādiem -50 grādiem bez atbalsta. Ja leņķis ir stāvāks, kvēldiegs nokrīt vai sag. Tilti, kas garāki par 12 mm, bieži nedarbojas, jo gravitācija atvelk kvēldiegu uz leju. Atbalsts ir nepieciešami sarežģītām formām, kurās tiek izmantots vairāk materiālu un kurai ir nepieciešams vairāk laika. Virsma var izskatīties raupja, kur atbalsta pieskaras drukāšanai.
SLA printeri izmanto sveķus, lai izveidotu gludus un detalizētus objektus. Viņi apstrādā peldošās daļas labāk nekā FDM. SLA balsti ir plāni un izgatavoti no tiem pašiem sveķiem kā drukāšana. Šos balstus ir viegli pacelt un atstāt mazāk atzīmju. SLA izdrukas ir ļoti precīzas, un tām ir gluda apdare pat cietām formām. Sveši sacietē ar gaismu, tāpēc ir iespējamas mazas detaļas, taču pārkarēm joprojām ir nepieciešami balsti. SLA atbalsta izmanto mazāk materiālu un atvieglo tīrīšanu.
|
Tehnika |
Izmantotais materiāls |
Pārvietošanas robeža bez atbalsta |
Atbalsta noņemšana |
Virsmas apdare |
Tipisks tilta ierobežojums |
|---|---|---|---|---|---|
|
FDM |
Kvēldiegs |
45 grādi -50 grādi |
Mērens |
Raupjš |
12 mm |
|
SLA |
Sveķi |
Stāvāki leņķi |
Viegls |
Izlīdzināt |
21 mm |
SLA printeri veido vienmērīgākas virsmas un labākas detaļas, jo sveķi sacietē ar gaismu, nevis karstumu.

Apstrādājot neatbalstītu ģeometriju
- Gan FDM, gan SLA printeriem ir nepieciešami atbalsts pārkarēm un peldošajiem slāņiem. Tas, kā šie atbalsta darbi ir atšķirīgi katram printerim.
- FDM balsti ir lieli, un tiem jābūt daļai no dizaina. Viņi vislabāk strādā, lai pārkartos virs 45 grādiem. To noņemšana prasa laiku, un tas var atstāt neapstrādātas vietas.
- SLA balsti ir plāni un izgatavoti no sveķiem. Koku un žoga formas palīdz samazināt kontaktu un atvieglot noņemšanu. Nelieli padomi atstāj mazāk atzīmju uz drukas.
- SLA printeri pagriež detaļas, lai sakārtotu funkcijas ar z asi. Tas pazemina spēkus. Viņi izvairās no platiem plakaniem laidumiem un izmanto mazus tiltus vai kolonnās.
- Slicer programmatūra atrod vietas, kurām nepieciešams atbalsts, un tos pievieno. Cilvēki pārbauda ar rokām, lai pārliecinātos, ka svarīgas vietas saņem pietiekami daudz atbalsta.
- SLA atbalstu nepieciešama rūpīga noņemšana un apdare, piemēram, slīpēšana vai pulēšana, lai detaļas būtu asas. FDM balsti ir spēcīgāki, bet bieži atstāj rupjākas vietas.
- Lai pārvaldītu neatbalstītus laidumus SLA, turiet tos zem 1 mm vai nolieciet tos vismaz 19 grādus no plakanas. Plašas tilti, kas pārsniedz 21 mm, var izraisīt sūkšanu un deformāciju, tāpēc tas, kā jūs novietojat, atbalsta lietas.
|
Atbalsta tips |
Printera tips |
Materiāls |
Noņemšanas grūtības |
Trieciens virsmai |
|---|---|---|---|---|
|
Apjomīgs |
FDM |
Kvēldiegs |
Smagi |
Raupjš |
|
Smalks |
SLA |
Sveķi |
Viegls |
Izlīdzināt |
SLA printeri izmanto sveķu balstus, kas ir plāni un viegli noņemami. Tas palīdz saglabāt drukas smalkās detaļas drošību.
3D printeriem ir nepieciešams katram slānim, lai būtu atbalsts. Smagums nolaiž mīkstus sveķus uz leju, tāpēc peldošie slāņi nevar darboties. Izgatavotāji saņem labas izdrukas, pievienojot balstus un mainot dizainu. Viņi arī izmanto Slicer iestatījumus, lai palīdzētu. Jaunas lietas, piemēram, bioinks, keramikas sveķi un hidrogela bāzes sveķi, padara izdrukas stiprākas un drošākas ķermenim. Ūdens šķīstošie sveķu balsti tagad var izšķīst ūdenī. Tas atvieglo izdruku tīrīšanu un zaudējumu apturēšanu. Nākotnē vairāku asu printeri un adaptīvā šķēlēšana palīdzēs izgatavot sarežģītas izdrukas. Šie jaunie
veidi, kā izmantot mazāk sveķu un atkritumu. Daži pētnieki izmanto neironu tīklus un izliektus instrumentu celiņus. Tas viņiem palīdz izdrukāt spēcīgas formas bez balstiem. Lai iegūtu papildinformāciju, apskatiet tabulu zemāk.
|
Sveķu tips |
Atbalsta noņemšana |
Bioloģiskā savietojamība |
Drukas stiprums |
|---|---|---|---|
|
Hidrogela bāzes |
Viegls |
Augsts |
Vidējs |
|
Keramikas sveķi |
Rokasgrāmata |
Vidējs |
Augsts |
|
Ūdens šķīstoši sveķi |
Izšķīdināt |
Zems |
Vidējs |
Izveidotāji, kuri izvēlas jaunus sveķu veidus un viedos dizainus, iegūst labākus izdrukas.
FAQ
Kāpēc 3D printeriem ir vajadzīgas atbalsta struktūras?
3D printeriem ir vajadzīgas atbalsta struktūras, jo gravitācija novelk mīkstu materiālu. Bez atbalsta slāņi var sagraut vai nokrist. Atbalsta struktūras katram jaunajam slānim piešķir stabilu pamatni. Tas palīdz drukāšanai saglabāt savu formu.
Vai 3D printeris var izgatavot objektus ar caurumiem vai tiltiem?
Jā, 3D printeris var izgatavot caurumus vai tiltus. Printerim ir jāpievieno balsti zem šīm daļām. Ja sprauga ir maza, daži printeri to var pārvarēt bez atbalsta. Lielām nepilnībām ir nepieciešama papildu palīdzība.
Kas notiek, ja slānis izdrukā gaisā?
Ja slānis izdrukā gaisā, materiāls nokrīt vai sags. Drukāšana zaudē savu formu. Tas bieži izraisa drukas izgāšanos. Izgatavotāji izmanto atbalstu, lai apturētu šo problēmu.
Kā kāds var samazināt nepieciešamību pēc atbalsta?
Dizaineri var noliekt modeli vai izmantot formas, piemēram, Chamfers un asaras. Palīdz pārlieku pārkari zem 45 grādiem. Lielo modeļu sadalīšana mazākās daļās arī samazina atbalsta vajadzības.
Vai visas 3D drukāšanas tehnoloģijas apstrādā peldošos slāņus vienādi?
Nē, dažādas tehnoloģijas darbojas dažādos veidos. FDM printeri izmanto biezus balstus. SLA printeri izmanto plānus, viegli noņemamus balstus. Abiem veidiem ir nepieciešami atbalsts peldošajiem slāņiem, bet atbalsta stils un noņemšanas process atšķiras.
Lai iegūtu vairāk datu un detaļu, raksta beigās skatiet tabulas un diagrammas.